合作客户/
拜耳公司 |
同济大学 |
联合大学 |
美国保洁 |
美国强生 |
瑞士罗氏 |
相关新闻Info
-
> 水浸提提取肥皂荚皂苷水溶液最低表面张力及影响因素分析——结果与讨论、结论
> 筛选常用、经济且可抑制低阶煤煤尘的表面活性剂(三)
> 水面上单分子层膜通过磷脂光控开关实现可逆光学控制——实验
> 木质素基阳离子表面活性剂的制备与表面活性研究
> 助剂临界胶束浓度对芒果细菌性角斑病防治药剂表面张力的影响(一)
> 基于连续表面张力模型微观层面研究凝结颗粒动力学变化规律及能量耗散的影响(二)
> 槐糖脂属于微生物源表面活性剂
> 基于黄芪胶、指甲花提取物制备纳米天然表面活性剂的界面张力测量(一)
> W/O型Pickering乳液油水间的界面张力对乳液稳定性的影响
> 表面活性剂对环氧浆液的黏度、表面张力、接触角、渗透性的影响(二)
推荐新闻Info
中厚板焊接接头可控导流界面构筑方法及装置
来源: 浏览 16 次 发布时间:2026-10-16
摘要
针对中厚板激光深熔焊接过程中匙孔不稳定、熔池流动不均及焊缝组织性能沿板厚方向分布差异大的问题,提出一种基于宏观梯度导流结构、梯度导流纹理与活性元素富集区协同构筑的可控导流界面方法。该方法通过超快脉冲激光在待焊接界面加工沿板厚方向渐扩的宏观导流通道,并在其内表面制备微/亚微尺度梯度纹理,最后在关键节点定向沉积活性元素颗粒。焊接过程中,宏观结构实现蒸汽泄压与压力场调控,微观纹理引导蒸汽动量场定向输运,活性元素通过改变局部表面张力梯度逆转Marangoni对流方向,促使熔池金属向焊缝根部定向输运。三种机制协同作用,实现压力场、蒸汽动量场与熔池流动场的耦合调控,有效抑制气孔、飞溅及未熔合缺陷,提升焊缝厚度方向组织与力学性能均匀性。
1 引言
中厚板结构件在船舶制造、轨道交通、航空航天及能源装备等领域广泛应用。激光深熔焊因其能量密度高、热输入低、焊接效率高等优点,已成为中厚板高效连接的重要技术手段。然而,随板材厚度增加,激光生成的匙孔深宽比增大,内部金属蒸汽排出不畅,引发蒸汽反冲压力大幅波动、匙孔局部坍塌及熔池流动失稳,导致气孔、飞溅、未熔合等缺陷。同时,焊缝沿厚度方向热循环差异明显,熔池流动分布不均,焊缝截面呈现上宽下窄形态,进一步造成微观组织与力学性能沿板厚分布不均,削弱接头整体力学性能。
现有研究多集中于优化焊接工艺参数(如激光功率、焊接速度、离焦量)或采用辅助能场(如电磁场、超声振动),但对焊接界面本身的主动设计与调控关注不足。本文提出一种在待焊接界面预先构筑梯度导流功能界面的方法,通过宏观导流结构、微观导流纹理与活性元素富集区的多尺度协同构建,实现对匙孔压力场、蒸汽动量场与熔池流动场的耦合调控,其中表面张力梯度的定向调控是实现熔池流动场优化的核心机制。
2 技术原理
2.1 表面张力与Marangoni对流的基本关系
熔池表面Marangoni应力由表面张力梯度驱动,表达式为:
其中τM为Marangoni应力,γ为熔池表面张力,T为温度。对于多数金属材料,表面张力随温度升高而降低(∂γ/∂T < 0),因此在常规焊接条件下,熔池中心高温区表面张力低于边缘低温区,熔体由中心向四周流动,形成宽而浅的熔池形态,不利于厚板根部熔合。
2.2 活性元素对表面张力的影响
当活性元素(如氟化物、氯化物、硫化物)进入熔池后,会在熔池表面形成吸附层,显著降低局部表面张力。这种作用具有温度依赖性:在低温区(如熔池边缘或根部),活性元素的吸附效应更为显著,可使表面张力降至低于高温区的水平,从而逆转表面张力梯度的符号(即 \partial \gamma / \partial T > 0),使Marangoni流动方向由四周指向中心(或由上部指向根部)。
2.3 多场协同调控框架
本方法的核心在于通过三种结构实现三类物理场的协同调控:
• 宏观梯度导流结构:构建沿板厚方向逐渐扩展的蒸汽泄压通道,降低匙孔内部蒸汽积聚引起的反冲压力波动,实现压力场调控。
• 梯度导流纹理:在宏观通道内表面加工微/亚微尺度纹理,引导蒸汽沿预设路径定向流动,利用蒸汽动量效应促进熔融金属向焊缝根部输运,实现蒸汽动量场调控。
• 活性元素富集区:在纹理关键节点(如交汇点、根部、转折处)定点沉积活性元素颗粒,焊接热循环下元素释放并改变局部表面张力梯度,逆转Marangoni对流方向,实现熔池流动场调控。
三种机制并非独立作用,而是通过几何约束、动量传递与界面化学改性的耦合,实现压力场—蒸汽动量场—熔池流动场的协同优化。
3 方法步骤
3.1 工件装夹与坐标基准建立
将待焊接中厚板工件固定于高精度夹持与运动平台上,完成超快脉冲激光加工模块、颗粒定向输送模块及工件之间的统一空间坐标系标定。建立加工坐标系与设备运动坐标系之间的映射关系,为后续结构加工与颗粒富集提供定位基础。定义焊接方向为X轴,板厚方向为Y轴,板宽方向为Z轴。
3.2 界面三维建模与功能区域规划
基于待焊接接合界面的几何尺寸、厚度信息及焊接工艺窗口参数,构建拟焊接界面的三维数字模型。在模型中参数化生成宏观梯度导流结构与梯度导流纹理的空间分布路径。根据结构拓扑特征、流动汇聚特征及压力梯度突变区域,预先划分功能调控区域,包括宏观导流结构的根部汇聚区、导流通道扩展区、纹理交汇节点及局部压力突变区域。建立功能调控区域与加工坐标系之间的高精度坐标映射关系。
3.3 宏观梯度导流结构构筑
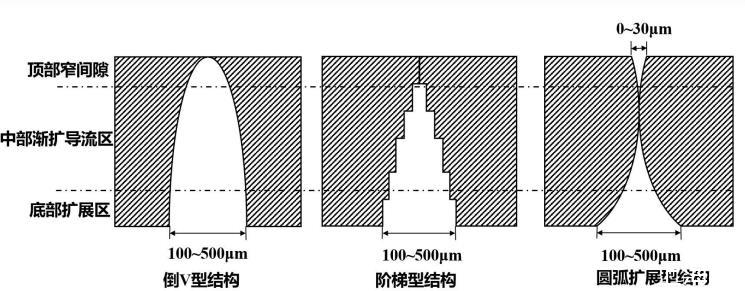
采用超快脉冲激光在待焊接界面进行选择性材料去除加工,形成沿板厚方向由上至下逐渐扩展的宏观梯度导流结构。几何形态可选择倒V型、阶梯型或圆弧扩展型结构。结构顶部特征宽度为0~30 μm,底部特征宽度为100~500 μm,结构深度为0.1~3 mm。该结构用于构建贯通或半贯通的蒸汽泄压与导流通道,通过改变局部几何约束条件,主导调控焊接过程中匙孔周围的压力分布与蒸汽排出路径。
其中wt为顶部宽度,wb为底部宽度,H为板材厚度,n为梯度扩展系数。
3.4 梯度导流纹理构筑
在已形成的宏观梯度导流结构内表面进一步加工微/亚微尺度梯度导流纹理。纹理类型包括鱼骨状、人字形或斜向槽结构,其倾角为20°~45°。纹理沿板厚方向形成由上至下逐渐加密的空间分布特征,即下部区域纹理密度高于上部区域。具体而言,沿板厚方向形成三级密度梯度分布:下部区域纹理面积占比为40%~80%,中部为20%~50%,上部为5%~30%。
纹理密度沿板厚方向的变化满足:
其中ρt为顶部纹理密度,ρb为底部纹理密度,m为密度梯度系数。
该多尺度纹理体系用于诱导蒸汽流动方向重构,使蒸汽沿预设通道发生定向输运与分级释放,从而对焊接过程中的蒸汽动量场进行精细化调控。
3.5 活性元素富集区构筑
基于步骤3.2所建立的功能调控区域坐标映射关系,控制颗粒输送模块按照预设轨迹,将表面活性元素颗粒定向输运至宏观导流结构根部、纹理交汇节点或局部压力汇聚区域。活性元素颗粒选自氟化物颗粒、氯化物颗粒、硫化物颗粒及其复合颗粒,平均粒径为50 nm~2 μm,采用载气定向输运方式实现精准沉积。
颗粒在导流纹理的几何捕获效应、表面吸附效应及后续焊接热循环作用下发生稳定富集,形成沿板厚方向呈非均匀梯度分布的活性元素富集区。为实现功能梯度分布,下部区域选择的沉积节点数量高于上部区域:上部区域选取约20%的功能节点,中部区域选取约50%,下部区域选取约80%。
活性元素进入熔池后,通过降低局部表面张力梯度并改变其符号,使Marangoni对流方向由传统的中心向外流动转变为由上部向焊缝根部的定向流动,从而实现熔池流动的定向强化输运。
3.6 梯度导流功能界面形成
通过宏观梯度导流结构、微观梯度导流纹理与活性元素富集区的多尺度协同构建,形成一体化梯度导流功能界面体系。该界面使界面压力场、蒸汽动量场与熔池流动场实现耦合调控,从而在中厚板激光焊接过程中稳定匙孔结构演化路径,有效抑制气孔、飞溅及熔池塌陷等典型焊接缺陷。
4 装置构成
实现上述方法的装置包括超快激光加工模块、颗粒输送模块、运动控制模块及中央控制器。其中:
• 超快激光加工模块:包含超快激光头(1)与超快激光器(2),用于宏观导流结构与微观导流纹理的加工。
• 颗粒输送模块:包含颗粒存储单元(3)、载气输送单元(4)与定向喷射单元(5),用于活性元素颗粒的精准沉积。
• 运动控制模块:采用运动机器人(6)实现加工头与工件的相对运动。
• 中央控制器(7):用于实现三类结构参数的统一坐标映射、加工路径协同规划以及颗粒输运与激光加工的同步控制,从而实现宏观结构加工与微观功能化构筑的一体化执行。
5 结论
(1)通过宏观梯度导流结构构建沿板厚方向逐渐扩展的蒸汽泄压与导流通道,为匙孔内部金属蒸汽提供优先排出路径,降低蒸汽积聚引起的反冲压力波动及匙孔局部塌陷倾向,提高中厚板激光深熔焊接过程中匙孔的稳定性。
(2)通过梯度导流纹理构建蒸汽定向输运网络,引导蒸汽沿预设路径排出,并利用蒸汽流动产生的动量效应促进熔融金属向焊缝根部输运,提高焊缝根部熔透能力,改善焊缝上宽下窄、下部熔合不足及成形不均匀等问题。
(3)通过在导流纹理内部关键功能节点位置构筑活性元素富集区,实现活性元素的定向释放与局部作用,调控熔池表面张力梯度及Marangoni流动行为,并与宏观梯度导流结构和梯度导流纹理协同作用,实现界面压力场、蒸汽动量场和熔池流动场的协同调控,提高焊缝厚度方向组织与力学性能均匀性,降低气孔、飞溅及未熔合等缺陷形成倾向。